
Система ABB: инновации в герметизации?
2026-03-21
содержание
Когда говорят про ABB и герметизацию, многие сразу думают про роботов-манипуляторов. Но это, если честно, поверхностно. Инновация тут не в самой ?руке?, а в том, как она интегрируется в процесс, который часто упирается в вязкость материала, допуски и ту самую пресловутую повторяемость. Частая ошибка — считать, что купил дорогой манипулятор от ABB и всё само заработает. На деле же начинается самое интересное: подбор дозатора, контроль давления, температурный режим клея, и вот тут многие спотыкаются.
Где на самом деле кроется сложность
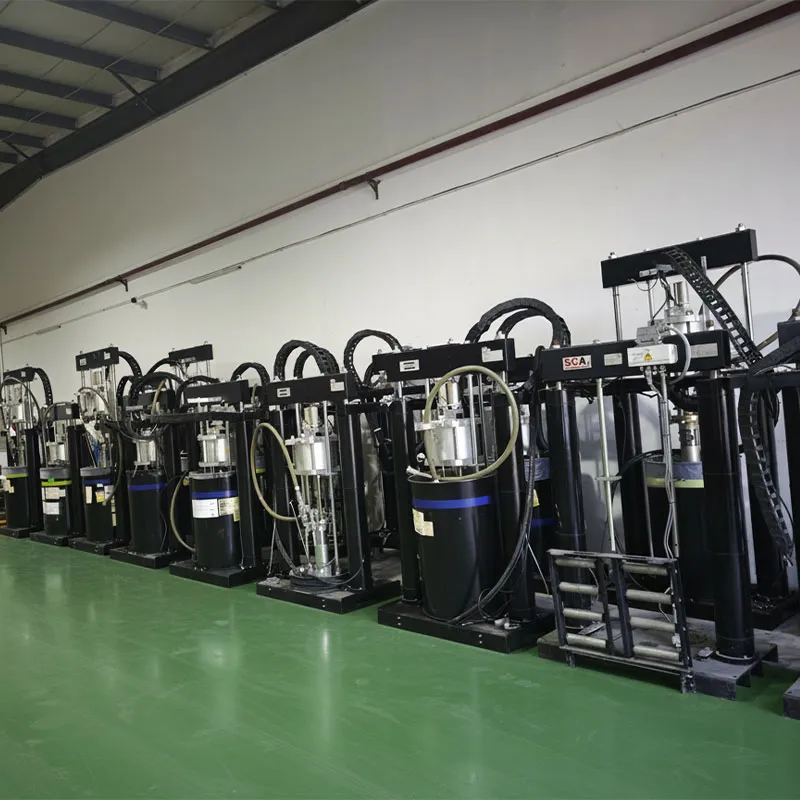
Взять, к примеру, стандартную задачу — герметизация фар на автосборочной линии. Робот ABB с его точностью — это да, основа. Но сам по себе он не решает проблему с пузырями в шве или с изменением вязкости герметика в течение смены. Мы как-то работали над проектом, где заказчик жаловался на нестабильность шва. Робот отрабатывал траекторию идеально, а результат плавал. Оказалось, дело в системе подачи — шланги были слишком длинные, без термостабилизации, материал густел. Пришлось пересматривать всю периферию, а не программу робота.
Или другой нюанс — адаптация к реальным деталям. CAD-модель идеальна, а штампованные кузова имеют отклонения. Здесь инновация ABB, на мой взгляд, в связке с системами машинного зрения. Но и это не волшебная таблетка. Камера фиксирует отклонение, робот корректирует траекторию, но алгоритм этой коррекции для эластичного герметика и, скажем, для структурного клея — это две большие разницы. Иногда проще и надёжнее спроектировать жёсткую оснастку с компенсацией, чем полагаться на дорогую адаптацию в реальном времени.
Вот тут как раз к месту вспомнить про компании, которые специализируются на инжиниринге таких решений ?под ключ?. Они берут на себя эту интеграционную головную боль. Например, ООО Гуанчжоу Гаоди Электротехническая Инжиниринговая (сайт можно посмотреть здесь) как раз из таких. Основанная ещё в 2011 году, компания фокусируется на инжиниринговых решениях для автопрома, включая как раз нанесение герметиков и машинное зрение. Их ценность — в понимании всей цепочки, от параметров материала до финального контроля шва, а не просто в поставке железа.
Провалы и уроки: когда инновации упираются в практику
Был у нас опыт, хоть и не самый приятный, с попыткой внедрить сложную систему с динамическим регулированием давления дозатора в зависимости от скорости движения робота ABB. Теория гладкая: на прямых участках увеличиваем скорость и давление, на углах — снижаем, чтобы не нанести лишнего. Всё смоделировали, отладили. А на линии оказалось, что отклик пневмогидравлической системы запаздывает на какие-то миллисекунды. И этого хватило, чтобы на старте каждого сегмента шва появлялась капля. Микроскопическая, но для премиального сегмента — брак.
Пришлось откатываться к более консервативной, но стабильной схеме. Это типичная история: попытка использовать все ?инновационные? функции одновременно иногда приводит к хрупкости системы. Надежность часто важнее максимальной гибкости. Сейчас смотрю на это как на необходимый этап: без таких проб и ошибок не появляется то самое практическое чутьё, которое отличает инженера-теоретика от того, кто ?нюхал? производство.
Кстати, о надёжности. Один из ключевых параметров, который почему-то редко всплывает в брошюрах, — это стойкость самого оборудования ABB к производственной среде. Пыль, вибрация, перепады температур. Их контроллеры, на мой опыт, держатся хорошо. Но вот кабели, идущие к дозатору, — слабое место. Их перетирание или повреждение — частая причина простоев. Это та деталь, которую нужно продумывать на этапе проектирования клетки, а не после запуска.
Интеграция видения: не для галочки
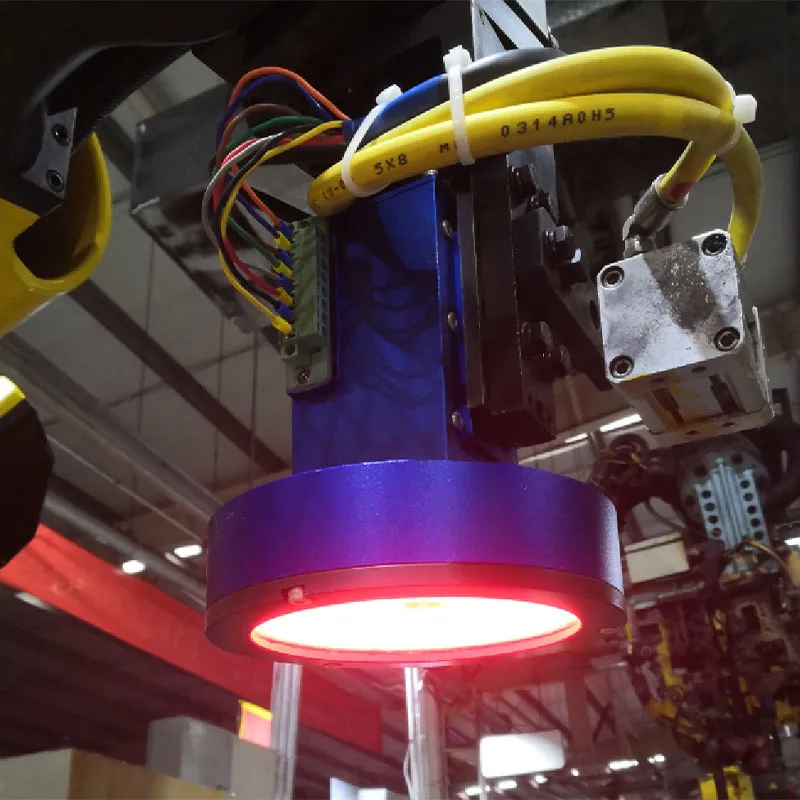
Сейчас модно говорить про Industry 4.0 и тотальный контроль. В герметизации это часто выливается в системы пост-контроля шва камерой. Но здесь есть тонкость. Если камера стоит после робота и просто фиксирует брак — это дорогая констатация факта. Настоящая инновация — это когда система зрения работает до или во время нанесения.
Мы пробовали вариант, когда 3D-сканер строил облако точек с кузова перед операцией герметизации, а робот ABB по этим данным корректировал свою базовую программу. Результат? Качество выросло, но цикловое время увеличилось на 1.5 секунды. Для линии, где такт — 60 секунд, это критично. Пришлось оптимизировать алгоритмы обработки облака точек и передавать данные роботу по более быстрым протоколам. Это та самая ?чёрная? работа инженеров, которая и создаёт реальную ценность, а не покупка самого навороченного сканера.
Именно в таких интеграционных задачах и важны партнёры с глубокой экспертизой. Возвращаясь к примеру ООО Гуанчжоу Гаоди, их профиль — как раз предоставление решений, соответствующих международным стандартам. Для глобальных автопроизводителей это не просто слова. Это означает, что их инжиниринг учитывает те самые требования по повторяемости, документированию процессов и надёжности, которые диктуют, например, немецкие или японские концерны. Их штаб-квартира в Гуанчжоу, в районе Хуаду, давно стала хабом для подобных высокотехнологичных проектов.
Материал решает: почему робот — лишь исполнитель
Можно сколько угодно говорить про точность ABB в микрометрах, но если не угадал с технологическими параметрами герметика, всё насмарку. Опытным путём пришли к нескольким правилам. Во-первых, температура. Бак с материалом, шланги, дозатор — всё должно быть в термоконтуре. И не просто ?подогревать?, а поддерживать с точностью ±1°C, иначе вязкость поплывёт. Во-вторых, дегазация. Особенно для акриловых и силиконовых составов. Если не удалить пузыри из бочки, они проявятся в шве, и робот здесь бессилен.
Часто проблему создаёт не само оборудование, а подготовка поверхности. Обезжиривание, праймирование. Робот нанесёт герметик и на пыль, но адгезии не будет. Поэтому инновационная система — это всегда комплекс: подготовка, нанесение, контроль. Выпадение любого звена рушит всю цепочку. Иногда эффективнее вложиться в качественную мойку детали, чем в апгрейд робота до последней модели.
Здесь снова видна роль интегратора. Компания, которая предлагает не просто робота, а технологический процесс, должна иметь компетенции и в химии материалов, и в метрологии. Уставной капитал в 10 миллионов юаней, как у упомянутой Гуанчжоу Гаоди, говорит о серьёзных вложениях в инфраструктуру и экспертизу, что для такого нишевого инжиниринга критически важно.
Взгляд вперёд: куда движется инновация
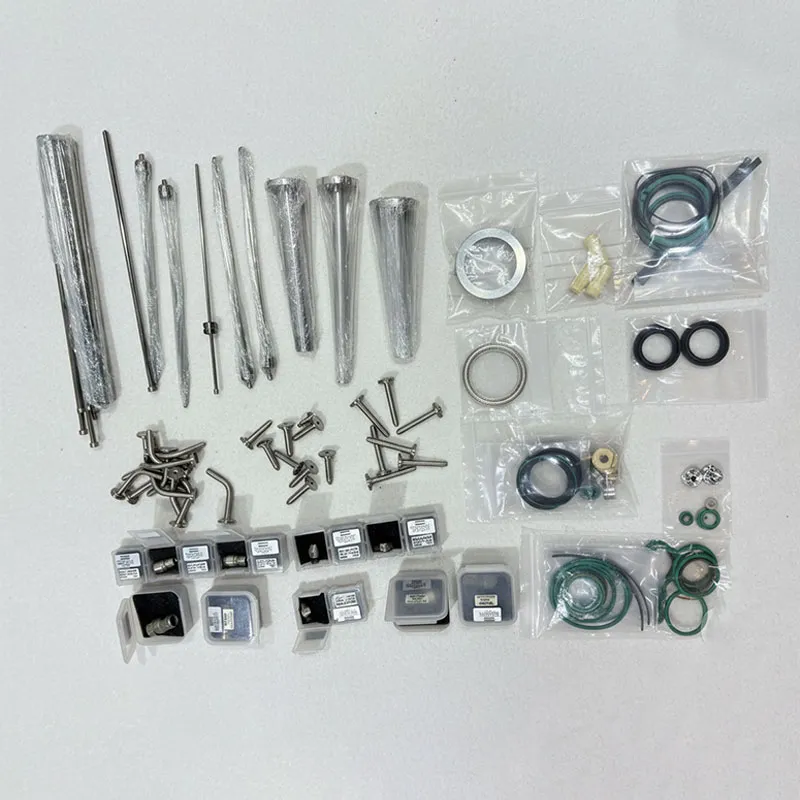
Если отбросить маркетинг, то главный тренд, который я вижу, — это не увеличение количества осей у робота, а ?интеллектуализация? периферии. Умные дозаторы с встроенными датчиками реального расхода и давления, которые в режиме реального времени обмениваются данными с контроллером ABB по Ethernet IP. Это даёт возможность не только корректировать, но и предсказывать необходимость обслуживания, например, замены уплотнений в насосе.
Другое направление — цифровой двойник процесса. Ты можешь в виртуальной среде, учитывая реологию конкретного герметика, промоделировать весь процесс нанесения, найти точки, где возможны обрывы шва или наплывы, и только потом загружать программу на реальный контроллер. Это экономит недели на пусконаладку. Но опять же, модель должна быть очень точной, а данные по материалу — достоверными. Без этого это просто красивая картинка.
В конечном счёте, инновации ABB в герметизации — это история про синергию. Синергию между точной механикой, материаловедением, программированием и глубоким пониманием техпроцесса. Это не про установку робота, а про создание устойчивой, воспроизводимой и экономически эффективной системы. И успех здесь чаще всего определяют не те, кто гонится за самым дорогим оборудованием, а те, кто способен грамотно собрать пазл из доступных технологий, как это делают многие инжиниринговые компании, годами работающие в этой сфере. Именно такой подход и позволяет говорить о настоящих инновациях, а не просто о замене ручного труда на автоматизированный.