
Оборудование для герметиков: тренды и уход?
2026-02-09
содержание
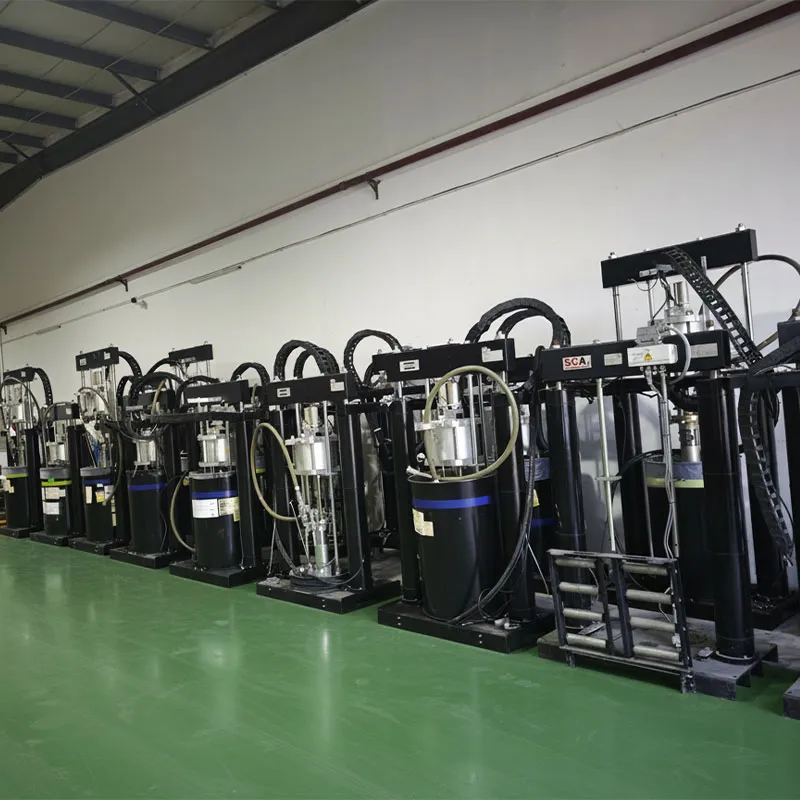
Когда говорят про оборудование для герметиков, многие сразу думают о пистолетах и насосах, но это лишь верхушка айсберга. Основная путаница и проблемы начинаются, когда пытаешься связать это всё в работающую линию, которая не будет останавливаться каждые две недели из-за засора или сбоя в дозировании. Вот об этом и о том, как за всем этим уследить, стоит поговорить.
Тренды: что на самом деле меняется на производстве
Сейчас тренд — это не просто автоматизация, а гибкость. Раньше линия затачивалась под одну модель, один тип герметика. Сейчас же, особенно в автопроме, где мы часто работаем, требуют быструю переналадку. Приходит заказ на другой кузов, другой шов — и всё должно перестроиться за считанные часы, а не дни.
Отсюда и рост популярности систем с ЧПУ и роботизированных комплексов, которые программируются под разные задачи. Но здесь же и главная ловушка: многие гонятся за ?умным? оборудованием, забывая про базовую надёжность механики. Видел случаи, когда дорогущий робот-манипулятор вставал из-за банального износа уплотнителя в насосной станции. Технологии — это здорово, но фундамент должен быть железным.
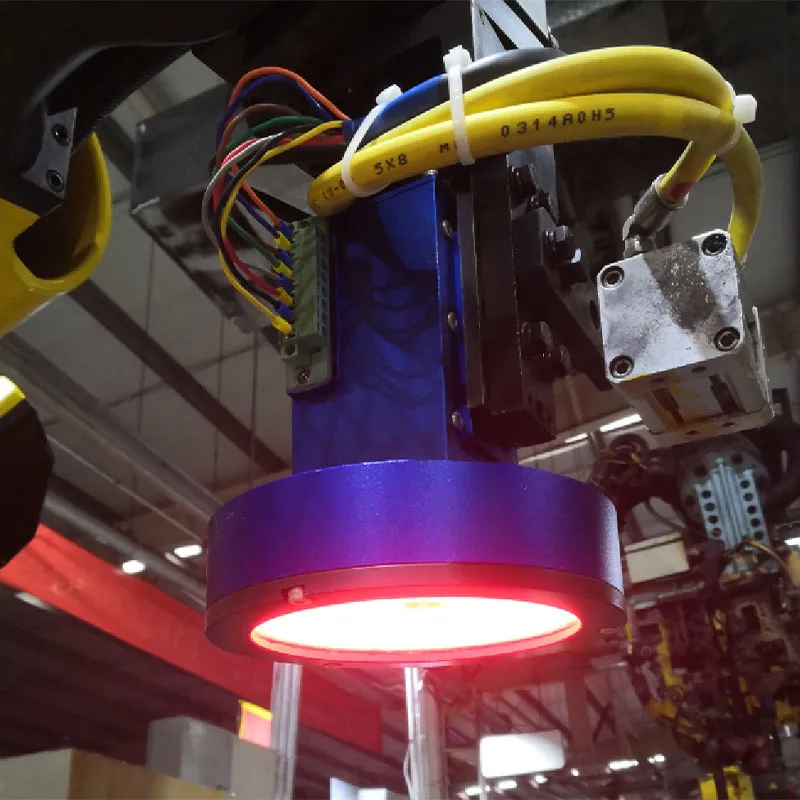
Ещё один момент — интеграция систем машинного зрения. Это уже не просто ?модно?, а необходимость для контроля качества шва. Но опять же, установить камеру — полдела. Её нужно грамотно встроить в процесс, чтобы она не просто фиксировала дефект, а давала сигнал на корректировку параметров подачи герметика в реальном времени. Без этого это просто дорогая игрушка.
Уход: не про протирание тряпкой, а про систему
Уход — это, пожалуй, самая недооценённая часть. Часто в цехах считают, что если оборудование работает, то его можно не трогать. Пока не сломается. А потом — простой, срочный заказ запчастей, аврал. Правильный уход — это планово-предупредительные мероприятия, расписанные по часам, сменам и неделям.
Возьмём, к примеру, тот же дозирующий насос. Ключевое — это чистота. Любая затвердевшая частица старого состава в магистрали может вывести из строя клапана. Поэтому промывка после каждой смены или при смене материала — не рекомендация, а правило. И важно использовать именно те промывочные жидкости, которые совместимы и с оборудованием, и с химией герметика. Сам сталкивался с ситуацией, когда ?универсальный? растворитель разъел уплотнения, пришлось менять половину узлов.
Второй момент — смазка. Но не всякая и не везде. Особенно критично для пневмоцилиндров и направляющих роботов. Пыль от абразивных наполнителей некоторых герметиков создаёт отличную шлифовальную пасту, которая быстро убивает механику. Тут нужен график смазки, адаптированный под конкретные материалы и интенсивность работы.
Практические грабли: на чём спотыкаются чаще всего
Один из самых частых промахов — несоответствие оборудования вязкости материала. Берут герметик на тиоколовой основе, густой, как пластилин, а пытаются подавать его через систему, рассчитанную на акриловые составы. Результат — перегруз двигателя, разрыв шлангов высокого давления или, что хуже, неконтролируемый разброс дозы. Перед выбором техники нужно всегда смотреть паспортную вязкость и консультироваться с поставщиком.
Ещё одна история — экономия на обогреве магистралей. Многие герметики, особенно однокомпонентные, чувствительны к температуре. Охладился состав в шланге — поднялась вязкость, упала производительность, пошёл брак. Приходится ставить рубашки обогрева с терморегуляцией. Казалось бы, мелочь, но без неё вся точность дозирования летит в тартарары.
И, конечно, ?человеческий фактор?. Самые совершенные системы можно угробить неправильным запуском после простоя. Не прогрел, не промыл, не проверил давление… Инструкции есть, но их редко читают. Поэтому важно не просто написать регламент, а проводить короткие инструктажи и делать понятные чек-листы на каждую операцию.
Кейс из практики: интеграция и её подводные камни
Помнится проект для одного автозавода, где нужно было встроить новую линию нанесения клея-герметика в существующий конвейер. Задача — обеспечить бесшовную работу с системой контроля качества. Работали, в том числе, с инжиниринговыми решениями от ООО Гуанчжоу Гаоди Электротехническая Инжиниринговая (сайт — https://www.gzgaudi.ru). Их специфика как раз — комплексные решения в области нанесения герметиков и промышленного зрения.
Основная сложность была не в самом оборудовании, а в синхронизации. Робот наносит шов, а система зрения, идущая следом, должна его считать, проанализировать и либо одобрить, либо подать сигнал на доработку. Задержка в миллисекунды — и кузов уже уехал. Пришлось долго настраивать связь между контроллерами, подбирать программные протоколы обмена данными. Это тот случай, когда успех зависит от слаженности всех компонентов, а не от одного ?самого навороченного? аппарата.
Именно в таких проектах понимаешь ценность поставщиков, которые предлагают не просто станок, а инжиниринг. Компания ООО Гуанчжоу Гаоди Электротехническая Инжиниринговая, основанная ещё в 2011 году, как раз из таких — они с самого начала фокусировались на предоставлении полного цикла услуг, от проекта до пусконаладки. Это важно, потому что когда что-то идёт не так, нужен один ответственный, кто ?докопается? до причины, будь то проблема в механике, подаче или программном обеспечении.
Мысли вдогонку: про запасные части и долгосрочность
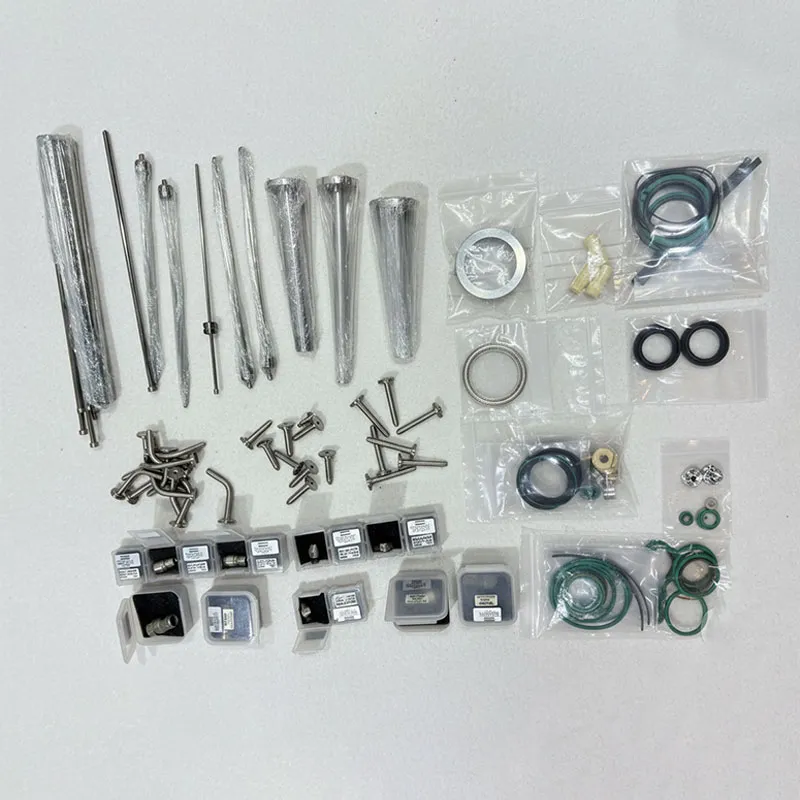
Заключительный, но критичный момент — это стратегия по запчастям. Оборудование для герметиков работает в агрессивной среде. Что-то изнашивается гарантированно: манжеты, уплотнительные кольца, клапаны, фильтры. Ждать, пока это выйдет из строя, и потом месяц ждать доставку из-за границы — непозволительная роскошь.
Нужно с самого начала формировать складской минимум. И лучше это делать вместе с поставщиком оборудования. Хорошие компании, имеющие опыт, как та же Гуанчжоу Гаоди, обычно помогают составить такой список критичных расходников, основываясь на статистике отказов с других объектов. Это не просто продажа, это партнёрство для минимизации ваших простоев.
В итоге, всё упирается в системный подход. Тренды задают направление, но без грамотного, продуманного ухода и понимания всех технологических взаимосвязей даже самое продвинутое оборудование не даст того качества и эффективности, на которые рассчитывали. Нужно смотреть на линию как на живой организм, где каждый ?орган? важен, и профилактика всегда дешевле лечения.