
Форсунка для нанесения клея: цены от производителя
2026-09-29
Форсунка для нанесения клея: ключевой элемент точной автоматизации в 2026 году
В условиях высокой конкуренции на рынке автомобильной промышленности и производства электроники качество сборки напрямую зависит от точности дозирования адгезивов. Форсунка для нанесения клея (или клеевой пистолет-дозатор) является исполнительным механизмом, который определяет геометрию шва, расход материала и, в конечном итоге, надежность соединения деталей. В 2026 году требования к этому оборудованию вышли за рамки простого «выдавливания» материала. Современные производственные линии, такие как те, что обслуживаются специалистами ООО «Гуанчжоу Гаоди Электротехническая Инжиниринговая», требуют микронной точности, возможности работы с высоковязкими составами и интеграции с системами машинного зрения для контроля качества в реальном времени.
Цена форсунки часто составляет лишь малую часть бюджета проекта, однако ошибка в её подборе или настройке может привести к браку целой партии продукции, остановке конвейера и значительным финансовым потерям. Данная статья подробно разбирает технические аспекты выбора клеевых форсунок, факторы формирования стоимости, особенности эксплуатации в тяжелых промышленных условиях и критерии оценки поставщиков оборудования для герметизации.
Принцип работы и классификация клеевых форсунок
Форсунка для нанесения клея — это устройство, управляющее потоком жидкого или пастообразного материала под давлением. В отличие от бытовых аппликаторов, промышленные дозаторы работают в циклическом режиме с высокой частотой (до нескольких сотен циклов в минуту) и должны обеспечивать идентичный объем выдачи при каждом срабатывании. Основное разделение происходит по принципу управления потоком:
- Пневматические (воздушные) форсунки: Используют сжатый воздух для вытеснения материала. Они просты в конструкции и дешевы, но страдают от низкой точности из-за сжимаемости воздуха. При изменении вязкости клея или температуры давление в системе может «плавать», что приводит к неравномерному нанесению.
- Механические (игольчатые) дозаторы: Открытие и закрытие потока осуществляется механическим перемещением иглы. Это обеспечивает более стабильный результат, чем чисто пневматические системы, но требует тщательной настройки хода иглы и давления.
- Струйные (Jetting) форсунки: Самый технологичный класс оборудования. Материал выбрасывается каплями или микро-струей без физического контакта с поверхностью детали. Это позволяет наносить клей на неровные поверхности, работать с минимальными зазорами и достигать высокой скорости процесса. Именно такие решения, включая собственные разработки GDG, активно внедряются компанией Guangzhou Gaodi на линиях сборки аккумуляторов и электронных компонентов.
- Шнековые дозаторы: Идеальны для высоковязких материалов (термопасты, силиконы с наполнителем). Вращающийся шнек обеспечивает постоянный объем выдачи, независимо от колебаний давления подачи.
Выбор типа форсунки диктуется не только характеристиками клея, но и геометрией изделия. Например, при герметизации крышек аккумуляторных блоков электромобилей (EV battery packs) критически важна скорость и отсутствие контакта, что делает струйные технологии безальтернативными. В то же время, для структурного склеивания кузовных панелей чаще используются механические дозаторы, способные выдавать толстый непрерывный шов.
Факторы, влияющие на стоимость форсунок для нанесения клея
Запрос «форсунка для нанесения клея цены» часто приводит к разбросу значений от нескольких десятков до нескольких тысяч долларов за единицу. Такое ценовое разнообразие обусловлено рядом технических и экономических факторов, которые должен учитывать инженер-закупщик.
1. Технология дозирования и сложность конструкции
Простые пневматические клапаны стоят недорого, так как их производство не требует высокоточной механической обработки. Струйные (Jetting) головки содержат прецизионные пьезоэлектрические элементы или сложные электромагнитные приводы, требующие калибровки в лабораторных условиях. Цена таких устройств оправдана их способностью работать с материалами, чувствительными к сдвиговым нагрузкам, и обеспечивать повторяемость на уровне ±1%.
2. Материалы исполнения и стойкость к агрессивным средам
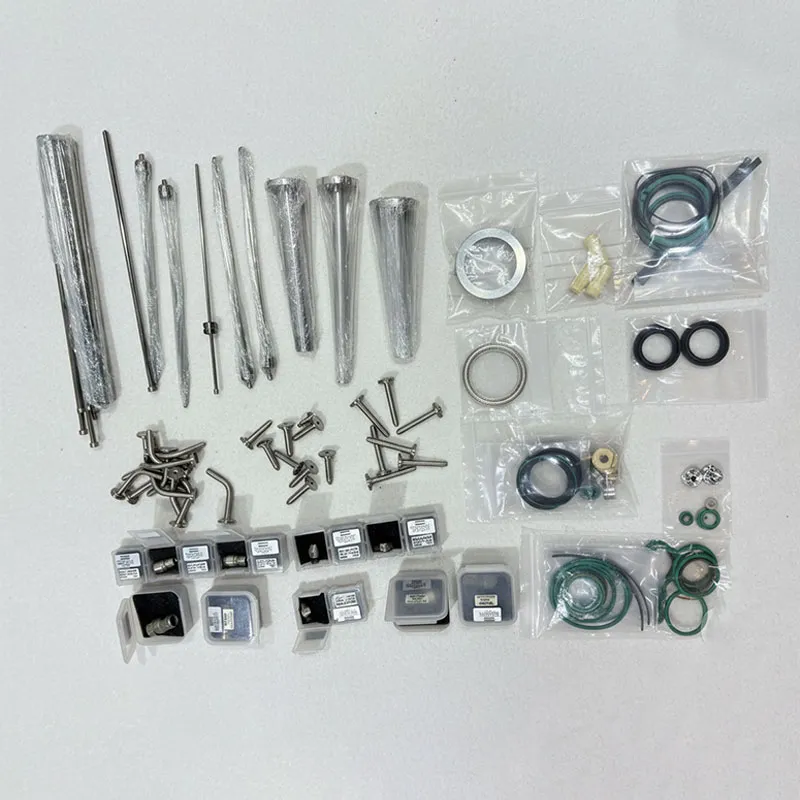
Контактные части форсунки (игла, седло, корпус камеры) подвергаются постоянному абразивному износу, особенно при работе с клеями, содержащими стеклянные шарики или металлические наполнители. Форсунки из нержавеющей стали стандартного качества дешевле, но имеют ограниченный срок службы. Премиальные модели используют карбид вольфрама, керамику или специальные полимерные покрытия, устойчивые к растворителям и кислотам. Компания Guangzhou Gaodi предлагает как оригинальные решения GDG, так и совместимые расходные материалы для брендов SCA (Atlas Copco), INTEC и GRACO, что позволяет оптимизировать затраты на обслуживание без потери качества.
3. Интеграция с системами контроля и автоматизации
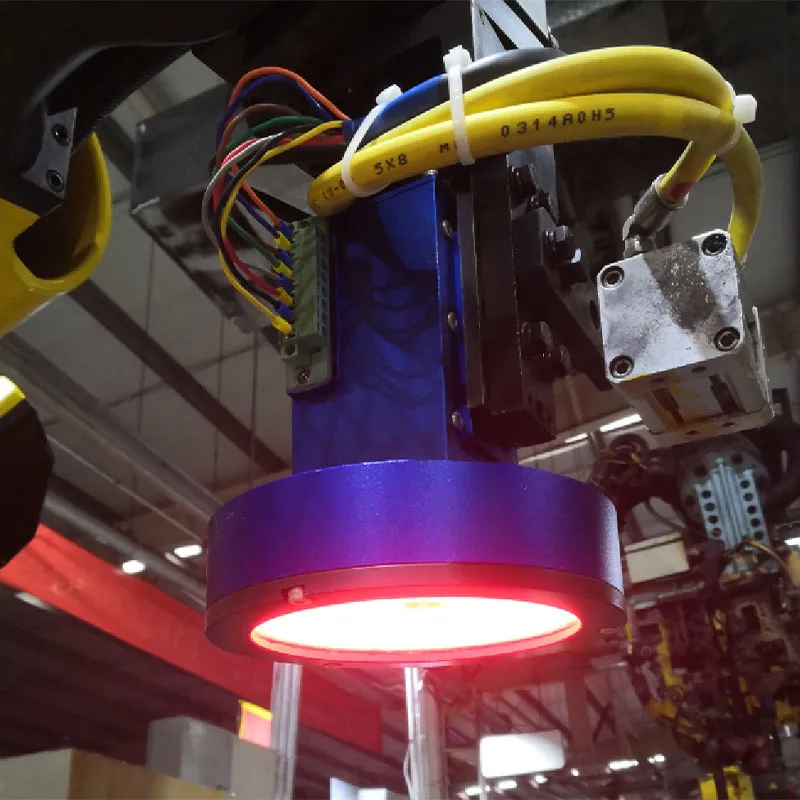
Современная форсунка — это не просто механика, а часть киберфизической системы. Наличие встроенных датчиков давления, температуры и обратной связи по положению иглы увеличивает стоимость, но снижает риски брака. Если форсунка интегрируется с системой машинного зрения (например, решениями GDV от Guangzhou Gaodi), она должна предоставлять цифровые интерфейсы для синхронизации с роботом-манипулятором. Стоимость такой «умной» форсунки выше, но она позволяет реализовать предиктивное обслуживание и мгновенную остановку линии при отклонении параметров.
4. Бренд и происхождение компонентов
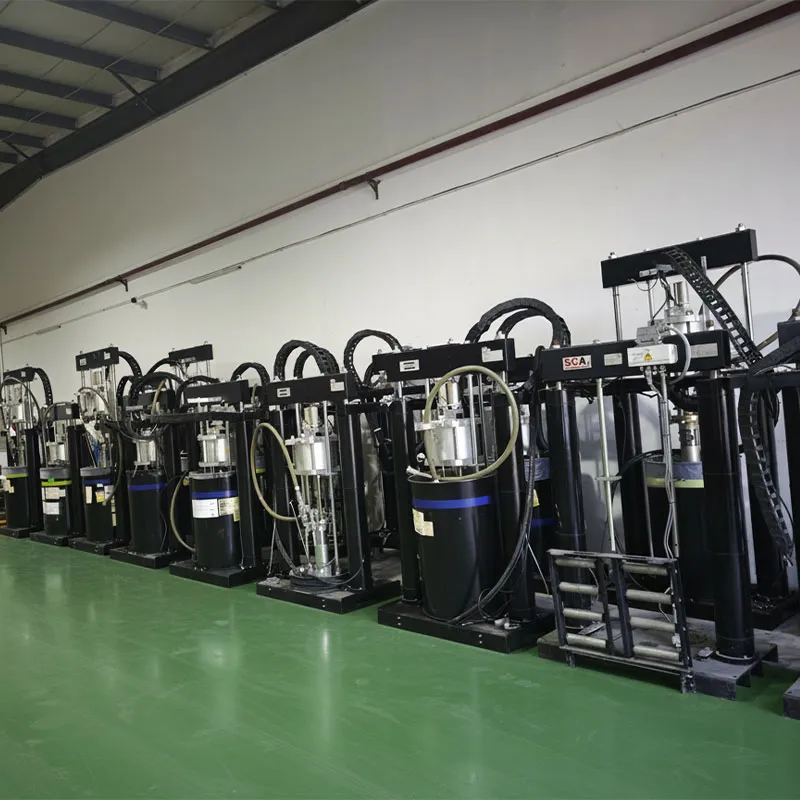
Оборудование от ведущих европейских и японских производителей традиционно имеет высокую цену, включающую бренд-премию и затраты на логистику. Однако рынок восстановленного оборудования (refurbished) и качественных аналогов растет. ООО «Гуанчжоу Гаоди Электротехническая Инжиниринговая» специализируется на поставке восстановленного фирменного оборудования, которое проходит полную ревизию, замену изношенных узлов и тестирование на стендах. Это позволяет получить производительность уровня нового оборудования по цене, близкой к бюджетным аналогам.
Технические параметры: на что смотреть при выборе
При формировании технического задания (ТЗ) на закупку дозирующего оборудования необходимо четко определять рабочие параметры. Ошибка в одном из них может сделать эксплуатацию невозможной.
| Параметр | Описание и влияние на процесс | Рекомендации по выбору |
|---|---|---|
| Вязкость материала | Измеряется в мПа·с (cP). Определяет тип привода и диаметр канала. | Для низковязких клеев ( 50 000 мПа·с) необходимы шнековые дозаторы или поршневые системы с подогревом. |
| Диаметр точки/шва | Минимальный размер наносимого элемента. | Зависит от диаметра сопла (nozzle). Для микроэлектроники требуются сопла 0.1–0.3 мм, для кузовных работ — 1.5–3.0 мм. Важно учитывать возможность засорения тонких сопел наполнителями. |
| Частота срабатывания | Количество циклов открытия/закрытия в секунду (Гц). | Для высокоскоростных линий (например, сборка смартфонов) требуется частота > 100 Гц. Стандартные механические форсунки обычно ограничены 10–20 Гц. |
| Рабочее давление | Давление подачи материала (бар/psi). | Должно соответствовать возможностям насоса или резервуара. Избыточное давление может привести к «подтеканию» форсунки после закрытия. |
| Совместимость с химией | Устойчивость уплотнений и корпуса к компонентам клея. | Проверьте материал уплотнений (Viton, PTFE, EPDM) на совместимость с конкретным клеем (цианоакрилат, эпоксидка, полиуретан). Неправильный выбор приведет к разбуханию уплотнений и утечкам. |
Инженерный опыт: скрытые проблемы эксплуатации
Одной из самых частых проблем, с которыми сталкиваются технологи на производстве, является изменение вязкости клея в зависимости от температуры окружающей среды. Даже если форсунка настроена идеально утром, к полудню, когда температура в цехе повышается, вязкость материала падает, и объем выдачи увеличивается. Это приводит к перерасходу дорогого клея и появлению наплывов.
Инженерное решение: Использование форсунок с интегрированным контролем температуры или установка термоконтроллеров на бачках подачи. Специалисты Guangzhou Gaodi при внедрении решений на заводах партнеров (таких как BYD или Nissan) всегда включают в проект систему термостабилизации материала. Это дороже на этапеCAPEX, но экономит до 15% расходов на материалы ежегодно и стабилизирует качество продукции.
Еще один важный аспект — «мертвый объем» и время реакции. В высокоскоростных процессах даже задержка в 5 миллисекунд между сигналом на открытие и реальным выходом клея может сместить точку нанесения на несколько миллиметров при движении робота. Струйные форсунки GDG оптимизированы для минимизации этого времени отклика, что критично для точечного дозирования в электронике.
Сравнение новых и восстановленных форсунок
Для многих предприятий оптимальным решением становится покупка не нового, а качественно восстановленного оборудования. Ниже приведено сравнение подходов.
| Критерий | Новая форсунка (OEM) | Восстановленная форсунка (Refurbished by Gaodi) |
|---|---|---|
| Стоимость | Высокая (100% базовой цены) | На 30–50% ниже рыночной цены новой |
| Срок поставки | От 8 до 16 недель (логистика, производство) | В наличии или 1–2 недели на ревизию |
| Гарантия | Стандартная гарантия производителя (обычно 1 год) | Гарантия соответствия эксплуатационным параметрам (условия оговариваются) |
| Техническое состояние | Идеальное, но требует обкатки | Заменены все изнашиваемые части (уплотнения, иглы, пружины), проведено тестирование |
| Поддержка | Зависит от дистрибьютора | Персональная инженерная поддержка от команды Guangzhou Gaodi |
Компания Guangzhou Gaodi располагает собственным инжиниринговым центром в районе Хуаду (Гуанчжоу), где более 80 специалистов проводят полную дефектовку и восстановление дозаторов. Это не просто «чистка», а замена критических узлов на оригинальные или сертифицированные аналоги, что делает такое оборудование надежным выбором для серийного производства.
Применение в реальных промышленных сценариях
Сценарий 1: Герметизация аккумуляторных модулей электромобилей
Условия: Высокие требования к пожарной безопасности, необходимость нанесения сплошного шва термоинтерфейса (TIM) большой площади. Материал — высоковязкая теплопроводная паста с абразивными наполнителями.
Решение: Использование шнековых дозаторов или поршневых систем с большим диаметром сопла. Ключевой риск — износ сопла абразивом и изменение теплопроводности шва из-за пузырьков воздуха.
Рекомендация: Применение форсунок с вакуумированием материала перед подачей для удаления воздуха. Регулярная проверка диаметра сопла и калибровка объема выдачи каждые 4 часа работы. Интеграция с системой зрения GDV для контроля непрерывности шва.
Сценарий 2: Точечное крепление компонентов на печатных платах (PCB)
Условия: Миниатюрные размеры, высокая скорость конвейера, использование быстротвердеющих цианоакрилатов или УФ-клеев.
Решение: Струйные (Jetting) форсунки. Бесконтактное нанесение предотвращает повреждение хрупких компонентов.
Рекомендация: Использование форсунок с пьезоприводом для высокой частоты дозирования. Важна стабильность температуры клея, так как вязкость цианоакрилатов сильно зависит от тепла. Необходима система промывки сопла растворителем в автоматическом режиме для предотвращения засыхания клея на выходе.
Как выбрать поставщика: чек-лист для закупщика
Выбор поставщика форсунок для нанесения клея должен базироваться не только на цене, но и на технической компетенции партнера. Рынок перенасыщен предложениями, но немногие компании способны обеспечить полноценную инженерную поддержку.
- Наличие собственного инженерного центра: Поставщик должен иметь возможность не просто продать коробку, но и провести тесты вашего материала на своем оборудовании. Guangzhou Gaodi выполняет такие тесты, адаптируя параметры дозирования под конкретные задачи клиентов.
- Широта ассортимента и совместимость: Возможность поставки как оригинальных запчастей (SCA, INTEC, GRACO), так и собственных разработок (GDG), а также восстановленного оборудования. Это дает гибкость в управлении бюджетом.
- Опыт в вашей отрасли: Поставщик должен понимать специфику вашего производства. Опыт работы с такими гигантами, как Honda, Dongfeng и XPeng, свидетельствует о способности компании решать сложные нестандартные задачи.
- Сервис и обучение: Оборудование для дозирования требует регулярного обслуживания. Поставщик должен предоставлять инструкции, проводить обучение персонала и оперативно поставлять расходные материалы (уплотнения, иглы, сопла).
- Прозрачность условий гарантии: Четкое понимание того, что покрывается гарантией, особенно для восстановленного оборудования. Гарантия соответствия параметрам — лучший показатель уверенности поставщика в качестве своей ревизии.
Часто задаваемые вопросы (FAQ)
1. Почему форсунка для нанесения клея начинает «подтекать» после остановки?
Наиболее частые причины: износ седла клапана или иглы, загрязнение уплотнительных поверхностей частицами клея, неправильная настройка давления вакуума отсоса (если предусмотрено конструкцией). Также проблема может быть в слишком высоком давлении подачи материала. Решение: проведение профилактической чистки, замена изношенных уплотнений и иглы, настройка параметров вакуумного отсоса для предотвращения самопроизвольного вытекания.
2. Можно ли использовать одну форсунку для разных типов клеев?
Теоретически возможно, если клеи химически совместимы и имеют схожую вязкость. Однако на практике это не рекомендуется из-за риска химической реакции остатков одного клея с другим, что приводит к затвердеванию внутри каналов и поломке форсунки. Для разных материалов лучше использовать отдельные дозаторы или проводить тщательную промывку системы специализированными растворителями между сменами материалов.
3. Как часто нужно менять уплотнения и иглу в форсунке?
Частота замены зависит от интенсивности работы (количества циклов), абразивности клея и правильности настройки. В среднем, уплотнения меняют каждые 1–3 месяца при интенсивной эксплуатации. Игла и сопло требуют замены при появлении видимого износа, увеличении диаметра точки нанесения или появлении заусенцев, которые могут царапать изделие. Регулярный визуальный контроль и измерение веса нанесенного клея помогут определить оптимальный интервал замены для вашего конкретного случая.
4. В чем преимущество собственных разработок GDG перед универсальными аналогами?
Оборудование GDG разрабатывалось с учетом специфики азиатского и глобального автопрома, где важны высокая скорость, надежность и легкость интеграции с роботизированными комплексами (KUKA, ABB). Продукты GDG проходят адаптацию под конкретные производственные условия партнеров, таких как Nissan и BYD, что обеспечивает их высокую эффективность в реальных задачах герметизации и склеивания, часто превосходящую универсальные решения по соотношению цена/производительность.
5. Что делать, если объем нанесения клея нестабилен от цикла к циклу?
Нестабильность объема может быть вызвана колебаниями давления в магистрали сжатого воздуха, наличием пузырьков воздуха в материале, изменением вязкости клея из-за температуры или износом внутренних компонентов форсунки. Необходимо проверить стабильность давления воздуха, убедиться в правильности дегазации материала, контролировать температуру клея и провести диагностику форсунки на предмет износа подвижных частей.
Заключение и рекомендации по внедрению
Выбор правильной форсунки для нанесения клея — это инвестиция в стабильность вашего производственного процесса. Не стоит экономить на качестве исполнительных механизмов, если вы работаете с дорогими материалами или высокими требованиями к качеству продукции. Оптимальная стратегия заключается в комплексном подходе: анализе свойств материала, выборе технологии дозирования (пневматическая, механическая, струйная) и партнерстве с поставщиком, способным предоставить не только оборудование, но и инженерную экспертизу.
Компания ООО «Гуанчжоу Гаоди Электротехническая Инжиниринговая» готова предложить вам как новые запатентованные решения GDG, так и проверенные восстановленные системы мировых брендов. Наша команда из более чем 80 инженеров поможет подобрать оптимальную конфигурацию, провести тесты на ваших материалах и обеспечить бесперебойную работу линий герметизации. Мы понимаем, что каждый грамм клея и каждая миллисекунда цикла имеют значение для вашей рентабельности.
Для получения технической консультации, подбора оборудования или запроса коммерческого предложения свяжитесь с нашими специалистами. Мы поможем вам найти баланс между стоимостью и производительностью, обеспечив надежное решение для ваших задач по нанесению адгезивов.
Узнайте больше о наших решениях для автоматизации: оборудование для нанесения клея и герметиков